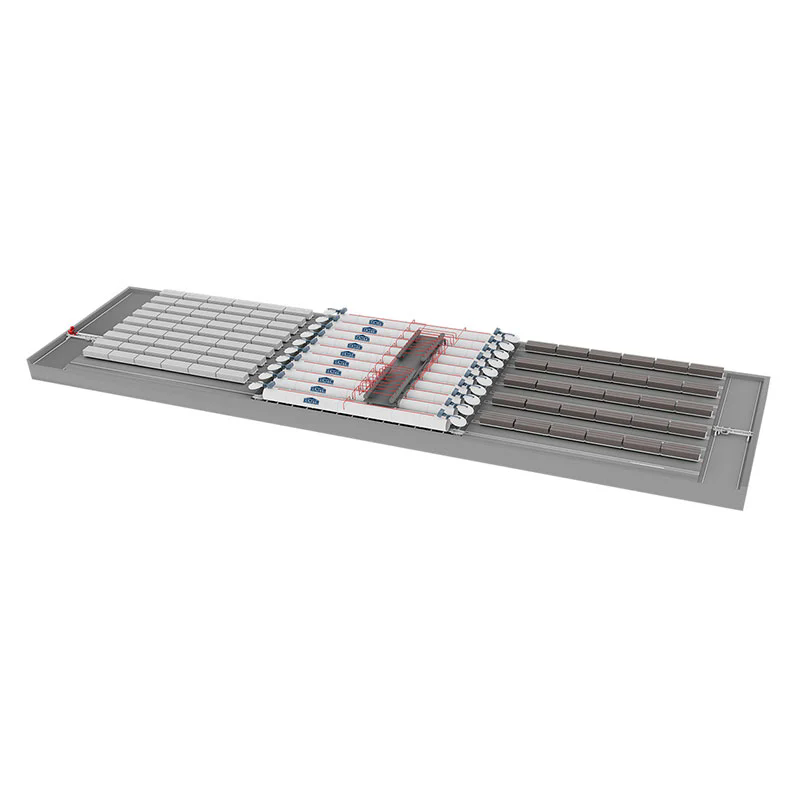
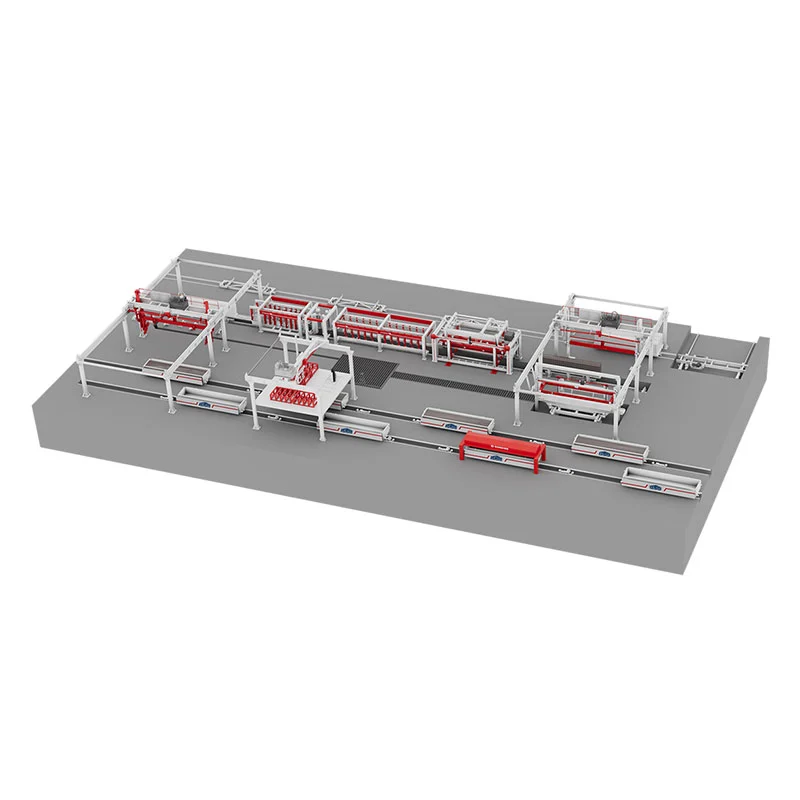
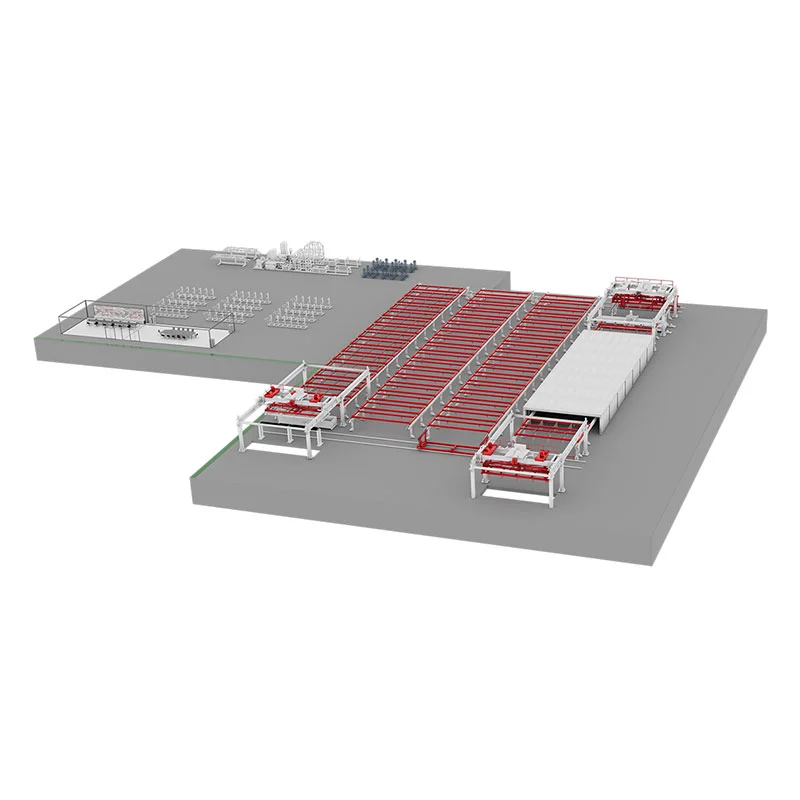
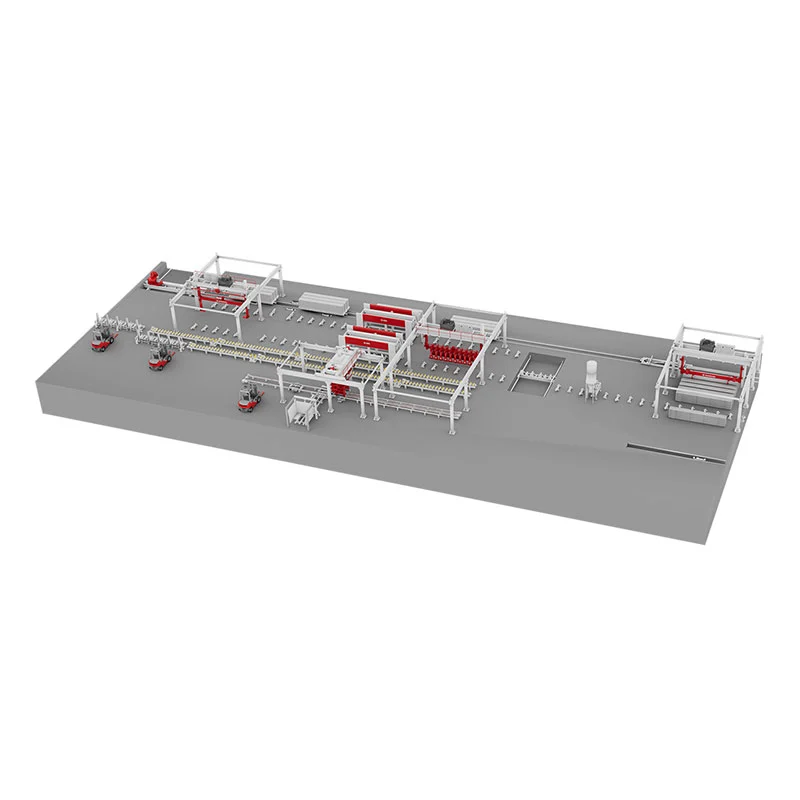
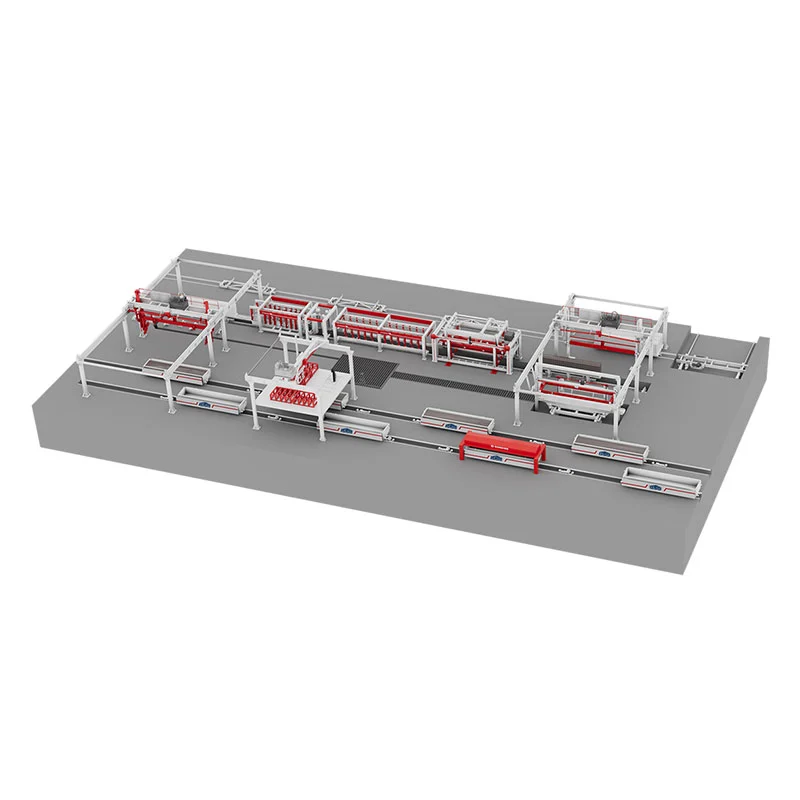
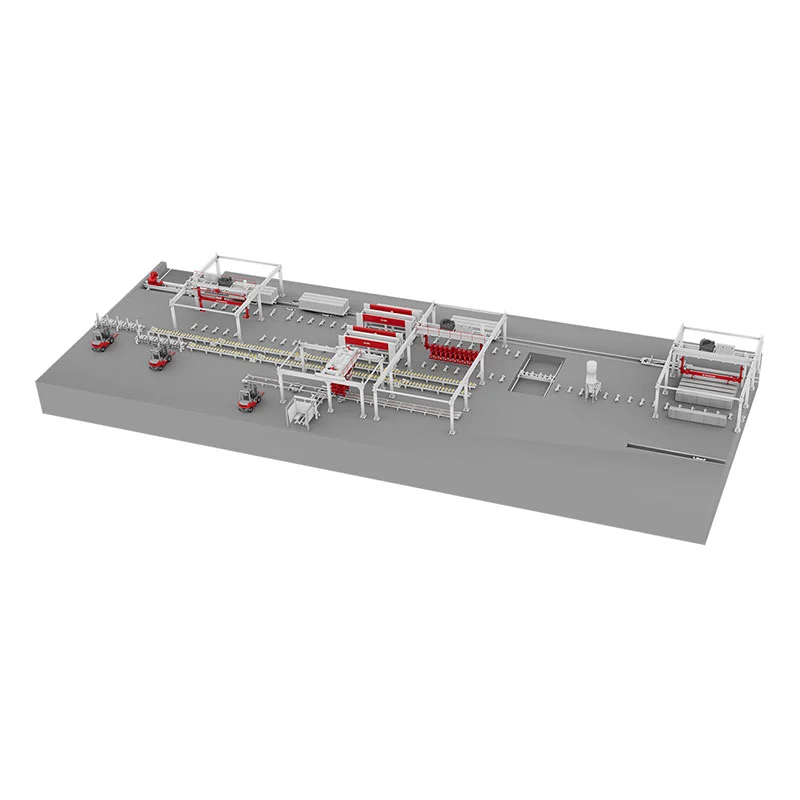
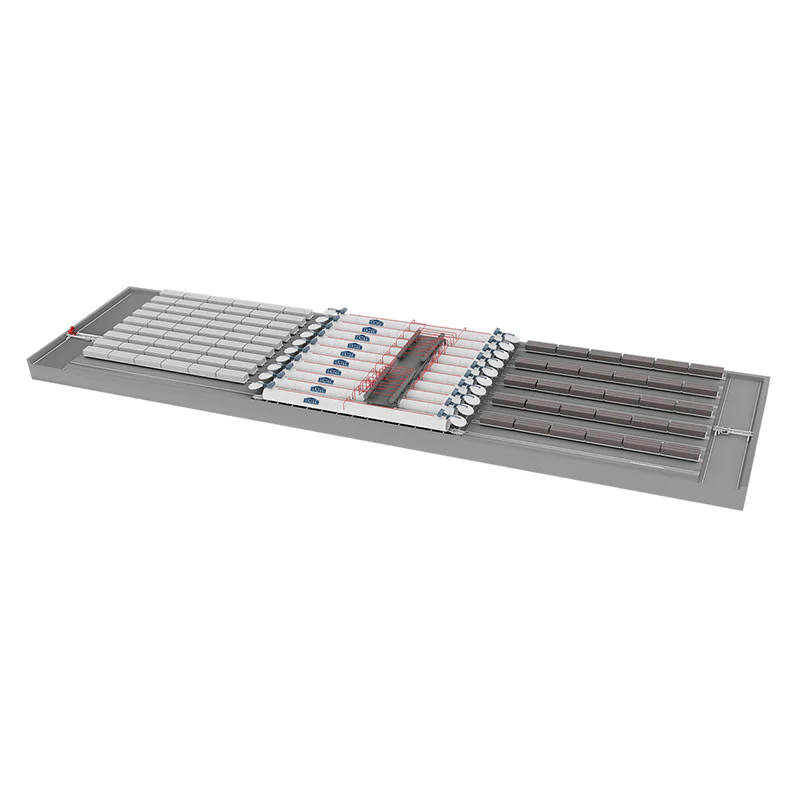
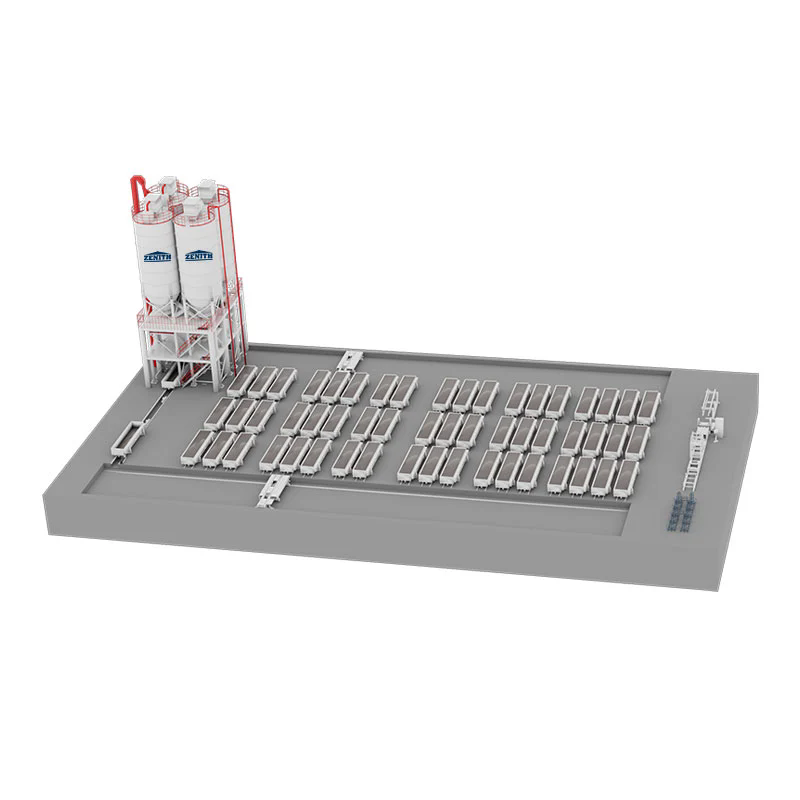
In der wettbewerbsintensiven Welt der Herstellung von Porenbeton (AAC) bestimmen Präzision, Geschwindigkeit und Beständigkeit den Erfolg. SPS-Systeme haben sich zum Grundstein der modernen Automatisierung entwickelt und die Art und Weise, wie Porenbetonplatten hergestellt werden, verändert. Durch die Integration speicherprogrammierbarer Steuerungen inAAC-BlattProduktionslinienausrüstungeliminieren Hersteller manuelle Fehler, reduzieren Ausfallzeiten und erreichen eine Prozessoptimierung in Echtzeit. In unserer Fabrik konnte der Durchsatz um 40 % gesteigert und der Abfall deutlich gesenkt werden, nachdem SPS-gesteuerte Lösungen von Zenith eingeführt wurden. Diese Systeme koordinieren das Dosieren, Mischen, Schneiden und Aushärten mit unübertroffener Zuverlässigkeit und stellen sicher, dass jedes Blatt genau den Spezifikationen entspricht.
Ohne SPS leidet die AAC-Plattenproduktion unter inkonsistenter Dichte, ungleichmäßigem Schneiden und Energieineffizienzen. Die fortschrittliche SPS-Integration von Zenith synchronisiert jede Phase von der Aufschlämmungsvorbereitung bis zur Autoklavensteuerung. Das Ergebnis? Höherer Ertrag, niedrigere Betriebskosten und nahtlose Skalierbarkeit. Unabhängig davon, ob Sie dünne Bleche oder dicke Platten herstellen, ein gut konzipiertes SPS-System bildet das Datenrückgrat für vorausschauende Wartung und Qualitätssicherung. In diesem Artikel wird erläutert, wie SPS die Produktion von Porenbetonplatten rationalisieren, technische Parameter unserer Geräte vorgestellt und die häufigsten Fragen zur Automatisierung beantwortet. Lesen Sie weiter und erfahren Sie, warum unser Werk branchenführend bei intelligenten AAC-Lösungen ist.
Die Rohstoffdosierung ist die Grundlage der Porenbetonqualität. Schon geringfügige Abweichungen im Kalk-, Zement-, Sand- oder Gipsanteil führen zu Strukturschwächen oder Oberflächenfehlern. Bei der herkömmlichen manuellen Dosierung ist die Wachsamkeit des Bedieners erforderlich, was zu Ermüdung und Fehlern führt. In unserer Fabrik wurde das SPS-gesteuerte Dosiersystem von Zenith implementiert, um das Wiegen und Dosieren zu automatisieren. Die SPS liest Rezepte aus einer zentralen Datenbank und passt jede Komponente in Echtzeit basierend auf Feuchtigkeitsgehalt und Temperatur an. Dadurch entfällt das Rätselraten und es wird sichergestellt, dass jede Charge strenge Toleranzen einhält.
Zu den Hauptvorteilen der SPS-gesteuerten Dosierung gehören:
Unsere AAC-Platten-Produktionslinienausrüstung verwendet hochauflösende Sensoren, die über industrielles Ethernet direkt mit der SPS kommunizieren. Das System kann bis zu 500 Rezepte speichern und der Wechsel zwischen den Rezepten dauert weniger als zwei Minuten. Darüber hinaus markiert die SPS jede Abweichung von mehr als 0,5 % und unterbricht die Produktion, bis ein Bediener den Alarm überprüft. Diese proaktive Qualitätskontrolle reduziert den Rohstoffabfall jährlich um 18 %, wie unsere Werksaudits belegen. Für Hersteller, die eine Skalierung anstreben, stellt die PLC-Batchierung sicher, dass jede Porenbetonplatte eine gleichmäßige Dichte und Druckfestigkeit beibehält. Ohne Automatisierung übertragen sich Chargeninkonsistenzen auf spätere Stufen und führen zu Schnittrissen oder ungleichmäßigem Autoklavieren. Daher ist die Investition in eine SPS-gestützte Chargenverarbeitung nicht optional, sondern für die Produktion hochwertiger Porenbetonplatten unerlässlich.
Darüber hinaus lässt sich die SPS in ERP-Systeme (Enterprise Resource Planning) integrieren, sodass unsere Kunden den Materialverbrauch aus der Ferne überwachen können. Echtzeit-Dashboards zeigen den Chargenstatus, Trenddiagramme und vorausschauende Warnungen für Silo-Nachfüllungen. Dieser Einblick ermöglicht es Werksleitern, den Lagerbestand zu optimieren und Ausfallzeiten zu reduzieren. Zusammenfassend lässt sich sagen, dass SPS-Systeme die Chargenverarbeitung von einem potenziellen Engpass in einen optimierten, fehlersicheren Prozess verwandeln. Das Fachwissen von Zenith bei der Kalibrierung von Wägezellen und der Abstimmung von PID-Regelkreisen stellt sicher, dass unsere Kunden Tag für Tag eine Dosiergenauigkeit von 99,8 % erreichen.
Nach der Dosierung bestimmen die Misch- und Gießschritte die Homogenität und Porenstruktur der Aufschlämmung. Ungleichmäßiges Mischen führt zu großen Hohlräumen, Sedimentation oder schlechter Grünfestigkeit. SPS-Systeme steuern die Geschwindigkeit, Dauer und Reihenfolge des Mischers und steuern gleichzeitig die Gießtemperatur und das Wasser-Feststoff-Verhältnis. Unsere Fabrik nutzt die SPS von Zenith, um Planetenmischer mit Frequenzumrichtern (VFDs) zu verwalten. Die SPS beschleunigt das Mischen während der Pulvereinarbeitung und reduziert dann die Geschwindigkeit, um Lufteinschlüsse zu vermeiden. Temperatursensoren geben Daten an die SPS weiter, die die Dampfinjektion so anpasst, dass sie für eine optimale Reaktion des Aluminiumpulvers eine Temperatur von 40–45 °C aufrechterhält.
Zu den wichtigsten durch SPS ermöglichten Optimierungen gehören:
Unsere AAC-Platten-Produktionslinienausrüstung verfügt über ein Touchscreen-HMI, das Mischkurven und Gießprotokolle anzeigt. Bediener können vordefinierte Programme für unterschiedliche Blechdichten (300–800 kg/m³) auswählen. Die SPS implementiert auch Sicherheitsverriegelungen: Der Mischer kann nicht entleert werden, wenn die Form nicht richtig positioniert ist, wodurch ein Verschütten verhindert wird. Einer der wertvollsten Aspekte ist der adaptive Algorithmus, der Temperaturschwankungen der Zutaten ausgleicht. Wenn beispielsweise Zement heißer als üblich ankommt, verkürzt die SPS die Mischzeit, um ein vorzeitiges Erstarren zu verhindern. Diese dynamische Steuerung stellt sicher, dass die Aufschlämmung gleichmäßig aufsteigt und Porenbetonplatten mit feinen, gleichmäßig verteilten Poren entstehen. Unsere Kunden berichten von einer Reduzierung der Ausschussbleche um 25 % nach der Umstellung auf SPS-gesteuertes Mischen. Darüber hinaus zeichnet das System jeden Gusszyklus auf und ermöglicht so eine Ursachenanalyse etwaiger Anomalien. Durch die Reduzierung menschlicher Eingriffe eliminiert die SPS Schwankungen, die durch Schichtwechsel oder die Fähigkeiten des Bedieners verursacht werden. Bei Produktionslinien mit hohem Volumen führt diese Konsistenz direkt zu niedrigeren Produktionskosten und einer höheren Kundenzufriedenheit. Das Inbetriebnahmeteam von Zenith stellt sicher, dass jedes SPS-Programm auf Ihre spezifischen Rohstoffe und Klimabedingungen abgestimmt ist und so die Effizienz vom ersten Tag an maximiert.
Das Schneiden von grünen AAC-Kuchen in präzise Platten und deren anschließende Autoklavierung erfordert eine Synchronisierung über mehrere Achsen. Jede Fehlausrichtung beim Schneiden führt zu Kantenabsplitterungen oder Maßfehlern, während eine unsachgemäße Aushärtung zu einer unvollständigen Tobermoritbildung führt. SPS-Systeme koordinieren die Spannung des Schneiddrahts, die Geschwindigkeit des Schneidrahmens und die Temperatur-/Druckrampen des Autoklaven. Unser Werk nutzt die SPS von Zenith zur Steuerung von Drahterodiermaschinen mit Absolutwertgebern. Die SPS sorgt dafür, dass sich der Schneidrahmen je nach Kuchendichte mit einer Geschwindigkeit von 0,5–2 m/min bewegt und verhindert so Drahtbruch oder Oberflächenwiderstand. Gleichzeitig passt die SPS die Drahtspannung über pneumatische Regler mit geschlossenem Regelkreis an und erreicht so Schnitttoleranzen von ±1 mm bei Blattlänge und -breite.
Während des Autoklavierens führt die SPS einen vordefinierten Aushärtezyklus mit mehreren Phasen aus: Vorvakuum, Erhitzen, konstanter Druck und Abkühlen. Es überwacht Drucktransmitter und Thermoelemente in Echtzeit und moduliert Dampfventile, um der idealen Rampenrate zu folgen. Wenn der Druck den Sollwert überschreitet, öffnet die SPS die Auslassventile schrittweise, um einen Thermoschock zu vermeiden. Diese präzise Steuerung maximiert die Bildung kristalliner CSH-Phasen und erhöht die Blechfestigkeit auf 4–6 MPa gemäß ASTM-Standards. Unsere AAC-Platten-Produktionslinienausrüstung umfasst auch Sicherheitsüberbrückungen: Wenn eine Autoklaventür geöffnet wird, sperrt die SPS den Zyklus und lässt den Druck automatisch ab. Die Daten jeder Autoklavencharge werden zu Zertifizierungs- und Garantiezwecken gespeichert.
Weitere Vorteile des SPS-gesteuerten Schneidens und Aushärtens:
Unser Werk hat dokumentiert, dass die SPS-Integration den Schneidausschuss von 5 % auf unter 1 % reduziert. Darüber hinaus werden durch die gleichmäßige Aushärtung weiche Stellen und Risse vermieden, wodurch die Nagelhaltefähigkeit und die Wärmedämmung der Platte verbessert werden. Bei Herstellern von verstärkten AAC-Platten steuert die SPS auch die Platzierung der Stahlgitterkäfige vor dem Gießen und stellt so sicher, dass sie nach dem Schneiden zentriert bleiben. Ohne eine solche Automatisierung führt die manuelle Handhabung häufig dazu, dass sich die Bewehrung löst, was zu strukturellem Versagen führt. Daher sind PLCs unverzichtbar für die Herstellung hochwertiger Porenbetonplatten, die den modernen Bauanforderungen gerecht werden. Zenith bietet umfassende Schulungen zur SPS-Programmierung und Fehlerbehebung und befähigt Ihr Team, Spitzenleistungen aufrechtzuerhalten.
Bei der Auswahl der AAC-Platten-Produktionslinienausrüstung müssen Käufer wichtige Leistungskennzahlen bewerten, die sich direkt auf Leistung, Qualität und Betriebskosten auswirken. Nachfolgend finden Sie eine detaillierte Tabelle mit Spezifikationen der SPS-integrierten Systeme von Zenith, basierend auf Daten unserer Werksinstallationen weltweit. Diese Parameter zeigen, wie die SPS-Steuerung eine präzise Regelung jeder Produktionsphase ermöglicht.
| Parameter | Wertebereich | SPS-Steuerungsfunktion |
| Dosiergenauigkeit (pro Komponente) | ±0,2 % bis ±0,5 % | Closed-Loop-Wägung mit automatischer Tara-Korrektur |
| Mischgeschwindigkeit (variabel) | 0-1500 U/min | VFD-gesteuerte, rezeptspezifische Geschwindigkeitsprofile |
| Gießzeit pro Form | 45-90 Sekunden | Sequentielle Logik mit Verriegelungsprüfungen |
| Schnitttoleranz (Länge/Breite/Höhe) | ±1 mm bis ±1,5 mm | Servopositionierung und Drahtspannungsregelung |
| Druckbereich des Autoklaven | 0,8-1,2 MPa | PID-Schleifen mit Rampen-/Soak-Programmierung |
| Temperaturbereich des Autoklaven | 180°C - 200°C | Mehrzonen-Thermoelement-Feedback |
| Zykluszeit (Chargen bis zum fertigen Blech) | 8–12 Stunden (einschließlich Aushärtung) | In die SPS integrierter Produktionsplaner |
| Energieverbrauch pro m³ | 35-45 kWh | Bedarfsgerechte Dampf- und Motorsteuerung |
| SPS-Zykluszeit | < 10 ms | E/A-Aktualisierung und Alarmverarbeitung in Echtzeit |
| Datenaufbewahrung | 5 Jahre auf lokaler SD-Karte | Ereignisprotokollierung und Rezeptsicherung |
Unsere Fabrik hat diese Parameter über zwei Jahrzehnte hinweg verfeinert und sichergestellt, dass die AAC-Platten-Produktionslinienausrüstung von Zenith eine konstante Produktion von bis zu 300.000 m³ pro Jahr und Linie liefert. Die Fähigkeit der SPS, Trends zu protokollieren und Schichtberichte zu erstellen, hilft unseren Kunden, strenge Qualitätszertifizierungen wie EN 12602 oder ASTM C1693 zu erfüllen. Darüber hinaus ermöglicht der Fernzugriff über ein sicheres VPN dem Support-Team von Zenith, Probleme sofort zu diagnostizieren und so die mittlere Reparaturzeit zu verkürzen. Konzentrieren Sie sich beim Gerätevergleich auf die Dosiergenauigkeit und die Aushärtungskontrolle – diese haben den größten Einfluss auf die Blechfestigkeit und Dimensionsstabilität. Mit der SPS-Automatisierung erreichen unsere Kunden dank reduzierter Abfall- und Arbeitskosten Amortisationszeiten von weniger als 18 Monaten. Kontaktieren Sie uns, um zu erfahren, wie diese Parameter an Ihre Rohstoffe und Produktionsziele angepasst werden können.
SPS-Systeme sind das Herzstück der modernen Porenbetonplattenproduktion und transformieren jeden Schritt von der Chargendosierung bis zum Autoklavieren. Sie eliminieren menschliche Fehler, ermöglichen Anpassungen in Echtzeit und sorgen für eine beispiellose Konsistenz. Unsere Fabrik hat sich integriertZenits SPS-Lösungen in AAC-Platten-Produktionslinienanlagen weltweit und erzielen höhere Erträge und niedrigere Betriebskosten. Wichtigste Erkenntnisse: Die SPS-gesteuerte Dosierung gewährleistet eine Genauigkeit von ±0,2 %; Mischen und Gießen passen sich den Schwankungen des Rohmaterials an; Schnitttoleranzen schrumpfen auf ±1 mm; und Autoklavenzyklen folgen idealen Druck-Temperatur-Profilen. Die obige Tabelle der technischen Parameter zeigt die messbaren Vorteile der Automatisierung. Durch den Einsatz von SPS-gesteuerten Geräten reduzieren Hersteller den Abfall um bis zu 25 %, den Energieverbrauch um 12 % und den Ausschuss um über 80 %. In einer Branche, in der die Margen von der Effizienz abhängen, sind SPS kein Luxus, sondern eine Notwendigkeit. Um wettbewerbsfähig zu bleiben, investieren Sie in intelligente Systeme, die mit Ihrem Unternehmen wachsen.
Was ist die kritischste Produktionsphase, in der SPS Fehler in Porenbetonplatten verhindern?
Der kritischste Schritt ist die Dosierung des Rohmaterials, da bereits geringfügige Abweichungen im Kalk- oder Zementanteil die endgültige Dichte und Festigkeit des Porenbetons verändern. SPS verwenden Wägezellen und Durchflussmesser, um jede Komponente in Echtzeit mit einer typischen Genauigkeit von ±0,2 % anzupassen. Unser Werk stellte fest, dass 12 % der Platten durch manuelles Batch-Verfahren die Kompressionstests nicht bestanden, während die SPS-Batch-Methode diesen Wert auf unter 0,5 % reduzierte. Ohne präzise Dosierung können die Grundfehler durch anschließendes Mischen, Schneiden und Aushärten nicht ausgeglichen werden. Daher bekämpfen SPS-Systeme direkt die Grundursache vieler Qualitätsprobleme.
Können SPS-Systeme den Energieverbrauch beim Autoklavieren von Porenbetonplatten senken?
Ja, deutlich. SPS implementieren Rampen-/Soak-Steuerung und bedarfsbasierte Dampfmodulation und verhindern so, dass Energieverschwendung die Temperatur oder den Druck übersteigt. In der AAC-Platten-Produktionslinienausrüstung von Zenith reduziert die SPS den Energieverbrauch des Autoklaven um 12–15 %, indem sie den Dampfstrom genau an die Wärmeabsorptionsrate der Kuchen anpasst. Darüber hinaus kann die SPS Autoklavenzyklen außerhalb der Stromlastzeiten planen und Kondensatwärme zurückgewinnen. Unsere Kunden berichten von einer jährlichen Einsparung von über 30.000 kWh pro Autoklav. Ohne SPS-Optimierung führt die manuelle Ventilsteuerung oft zu Druckspitzen und unnötiger Entlüftung, was die Kraftstoffkosten um bis zu 20 % erhöht.
Wie verbessert die SPS-Integration die Umstellungseffizienz zwischen verschiedenen Porenbetonplattenformaten?
SPS-Systeme speichern mehrere Schneidrezepte und positionieren Schneiddrähte oder -rahmen automatisch über Servoantriebe neu. Anstatt mehr als 20 Schneiddrähte manuell anzupassen (was 2–3 Stunden dauert und Fehler mit sich bringt), wählen die Bediener einfach die neuen Blechabmessungen am HMI aus. Die SPS bewegt jeden Draht innerhalb von 5 Minuten an die programmierte Position, mit einer Wiederholgenauigkeit von ±0,2 mm. Unser Werk nutzt die Rezepturverwaltung von Zenith, um Größen von 600 x 2000 mm bis 1200 x 6000 mm zu verarbeiten. Diese Agilität ermöglicht es Herstellern, ohne lange Ausfallzeiten auf kundenspezifische Bestellungen zu reagieren. Bei der manuellen Umstellung kommt es dagegen bei Probeläufen oft zu Fehlschnitten und Ausschussverlusten.
Welche vorausschauenden Wartungsfunktionen bieten SPS für AAC-Platten-Produktionslinienausrüstung?
SPS überwachen kontinuierlich Vibration, Stromaufnahme, Zykluszeiten und Temperatur an Schlüsselkomponenten wie Mischern, Drahtschneidern und Autoklaventüren. Wenn ein Parameter außerhalb des normalen Bereichs tendiert (z. B. der Strom des Mischermotors steigt um 10 % über den Ausgangswert), generiert die SPS eine Warnung, bevor es zu einer Störung kommt. Unsere Fabrik hat die Diagnosesoftware von Zenith integriert, die die verbleibende Nutzungsdauer für Schneiddrähte und Autoklavendichtungen berechnet. Dieser vorausschauende Ansatz reduziert ungeplante Stopps um 70 % und verlängert die Lebensdauer der Ausrüstung um 25 %. Ohne solche Funktionen sind Hersteller auf reaktive Wartung angewiesen, was zu kostspieligen Produktionsausfällen und Sicherheitsrisiken führt.
Ist eine Fernüberwachung und Fehlerbehebung bei SPS-gesteuerten Porenbetonanlagen möglich?
Absolut. Moderne SPS verfügen über industrielle Ethernet-Ports und sichere VPN-Funktionen, sodass die Ingenieure von Zenith von überall aus auf das Steuerungssystem zugreifen können. Wir können Live-Daten überprüfen, PID-Parameter anpassen oder neue Firmware hochladen, ohne vor Ort sein zu müssen. Unser Werk unterstützt die Ferndiagnose für 90 % der häufigsten Probleme und verkürzt so die durchschnittliche Reparaturzeit von 48 Stunden auf 4 Stunden. Die SPS sendet außerdem automatisierte E-Mail- oder SMS-Benachrichtigungen bei Alarmen wie niedrigem Druck oder Chargenabweichung. Diese Konnektivität sorgt für minimale Ausfallzeiten und fachkundigen Support an Ihren Fingerspitzen. Für Anlagen an abgelegenen Standorten ist der Fernzugriff ein entscheidender Faktor für die Aufrechterhaltung einer hohen Betriebszeit.
Machen Sie den nächsten Schritt in Richtung einer vollautomatisierten, hocheffizienten Fertigung. Die SPS-integrierte AAC-Platten-Produktionslinienausrüstung von Zenith hat über 200 Fabriken weltweit dabei geholfen, Abfall zu reduzieren, Energiekosten zu senken und hochwertige Platten herzustellen.Kontaktieren Sie noch heute unser Engineering-Teamfür eine kostenlose Beratung und individuelle ROI-Analyse. Lassen Sie sich von uns zeigen, wie das Know-how unseres Werks zu Ihrem Wettbewerbsvorteil werden kann.